Mũi khoan xoắn cắt vật liệu bằng hai lưỡi cắt ở đầu mũi, và tốc độ thực sự quyết định chất lượng lỗ khoan không phải là số vòng quay của trục máy mà là tốc độ cắt — quãng đường một điểm trên mép ngoài lưỡi cắt đi được trong một phút, tính bằng mét/phút — vì vậy tốc độ khoan đúng luôn phụ thuộc đồng thời vào vật liệu cần khoan và đường kính mũi đang lắp trên máy.
Nhiều người dùng thường nghĩ rằng khoan càng nhanh thì lỗ càng nhanh xong, nên để máy ở số cao nhất cho mọi việc — nhưng thực chất cùng một mức 2.000 vòng/phút có thể vừa đủ cho mũi 4 mm trên thép thường, lại quá nhanh gấp ba bốn lần cho mũi 10 mm trên inox, khiến lưỡi cắt nóng đỏ, mòn cùn chỉ sau vài lỗ và làm bề mặt inox bị chai cứng đến mức khoan tiếp không ăn.
Bài viết này của Hoàng Long Vũ giải thích công thức tính tốc độ khoan từ tốc độ cắt, đưa ra bảng vòng/phút cho sắt thép thường và inox 304 theo 8 cỡ mũi từ 3 đến 13 mm, bảng tốc độ khoan gỗ mềm và gỗ cứng theo loại mũi, kèm cách áp dụng các con số này lên máy khoan cầm tay không có màn hình hiển thị tốc độ.
Công Thức Tính Tốc Độ Khoan Theo Cỡ Mũi
Khi trục máy quay một vòng, điểm ngoài cùng của lưỡi cắt đi được đúng một chu vi bằng π nhân đường kính mũi, nên mũi càng lớn thì cùng một số vòng quay sẽ tạo ra tốc độ cắt càng cao — đây là lý do tốc độ khoan phải giảm dần khi đường kính mũi tăng lên, và cũng là lý do không tồn tại một con số vòng/phút “chuẩn” chung cho mọi mũi khoan sắt.
Từ tốc độ cắt khuyến nghị cho từng vật liệu, số vòng quay cần đặt được tính theo công thức dùng trong tài liệu gia công cơ khí:
n = (Vc × 1000) / (π × D)
| Ký Hiệu | Ý Nghĩa | Đơn Vị |
|---|---|---|
| n | Tốc độ khoan cần đặt (số vòng quay của trục máy) | vòng/phút |
| Vc | Tốc độ cắt khuyến nghị cho vật liệu và loại mũi | m/phút |
| D | Đường kính mũi khoan | mm |
| π | Hằng số, lấy 3,14 | — |
Ví dụ: khoan lỗ 8 mm trên bản mã thép thường bằng mũi HSS với tốc độ cắt 25 m/phút thì n = 25 × 1000 / (3,14 × 8) ≈ 995, tức khoảng 1.000 vòng/phút; cũng mũi 8 mm đó nhưng khoan trên inox 304 với tốc độ cắt 12 m/phút thì kết quả chỉ còn khoảng 480 vòng/phút — chưa bằng một nửa tốc độ khoan dành cho thép thường.
Tốc Độ Cắt Khuyến Nghị Cho Sắt, Inox Và Gỗ
Tốc độ cắt Vc trong công thức không phải con số tự chọn mà được tra từ bảng của nhà sản xuất mũi hoặc sổ tay gia công; bảng dưới đây lấy theo tài liệu hướng dẫn máy khoan đứng của Khoa Cơ khí, Đại học Toronto, áp dụng cho mũi thép gió HSS và HSS phủ, với thép carbon thường có độ cứng 120–150 HB — nhóm tương đương thép tấm, thép hình xây dựng thông dụng như CT3, SS400.
| Vật Liệu | Tốc Độ Cắt Vc (m/phút) | Ghi Chú |
|---|---|---|
| Thép carbon thường (120–150 HB) | 25 – 37 | Bài này lấy 25–30 m/phút cho khoan tay, không có dung dịch làm mát liên tục |
| Thép carbon cứng hơn (150–170 HB) | 21 – 27 | Thép đã cán nguội, thép trục |
| Inox austenit ủ mềm (304, 316) | 12 – 15 | Nhóm inox phổ biến nhất trong lan can, bồn, thiết bị bếp |
| Inox austenit đã kéo nguội | 8 – 12 | Inox thanh, láp đã qua kéo |
| Nhôm hợp kim | 45 – 90 | Dùng để so sánh |
Bảng Tốc Độ Khoan Sắt Và Inox Theo 8 Cỡ Mũi
Áp công thức ở trên với tốc độ cắt 25–30 m/phút cho thép thường và 12–15 m/phút cho inox 304, bảng tốc độ khoan dưới đây cho khoảng vòng/phút nên đặt theo từng cỡ mũi, làm tròn đến hàng chục — đầu dưới của khoảng là mức an toàn cho khoan tay khô hoặc mũi đã dùng lâu, đầu trên dành cho mũi còn sắc, có nhỏ dầu cắt gọt và máy được giữ vững.
| Cỡ Mũi | Sắt, Thép Thường (vòng/phút) | Inox 304 (vòng/phút) |
|---|---|---|
| 3 mm | 2.650 – 3.180 | 1.270 – 1.590 |
| 4 mm | 1.990 – 2.390 | 950 – 1.190 |
| 5 mm | 1.590 – 1.910 | 760 – 950 |
| 6 mm | 1.330 – 1.590 | 640 – 800 |
| 8 mm | 990 – 1.190 | 480 – 600 |
| 10 mm | 800 – 950 | 380 – 480 |
| 12 mm | 660 – 800 | 320 – 400 |
| 13 mm | 610 – 730 | 290 – 370 |
Tốc độ khoan inox luôn chỉ bằng khoảng một nửa so với thép thường ở cùng cỡ mũi, và từ mũi 8 mm trở lên đã xuống dưới 600 vòng/phút — mức mà phần lớn máy khoan pin chỉ đạt được ở số 1 hoặc khi bóp cò rất nhẹ, chứ không phải chạy hết cò ở số 2 như thói quen của nhiều thợ.
Với inox, giữ tốc độ khoan thấp chỉ là một nửa yêu cầu: inox austenit có đặc tính hóa cứng khi bị biến dạng, nên nếu mũi chỉ cọ xát trên bề mặt mà không cắt được phoi — do lực tì quá nhẹ hoặc do dừng tì giữa chừng — lớp vật liệu dưới mũi sẽ cứng lên rất nhanh, và đây là lý do người thợ khoan inox thường giữ lực tì đều tay từ đầu đến khi xuyên qua, kết hợp dầu cắt gọt để giảm nhiệt.
Tham khảo thêm: Cách khoan inox nhanh, lỗ khoan đẹp
Tốc Độ Khoan Gỗ Theo Loại Mũi Và Đường Kính
Gỗ mềm hơn kim loại rất nhiều nên tốc độ cắt cho phép cao hơn hẳn — nhưng khi đường kính mũi tăng lên, tốc độ khoan gỗ quá cao lại làm cháy xém thành lỗ, đóng nhựa vào rãnh thoát phoi và xé dăm mặt sau tấm gỗ, nhất là với gỗ cứng.
Bảng dưới đây được quy đổi sang milimet từ bảng tốc độ khoan gỗ mềm và gỗ cứng của Engineering ToolBox, trong đó gỗ mềm lấy chuẩn là gỗ thông và gỗ cứng lấy chuẩn là gỗ thích cứng (hard maple), tương đương các loại gỗ tự nhiên có thớ chắc thường dùng trong đồ nội thất.
| Loại Mũi | Cỡ Mũi | Gỗ Mềm (vòng/phút) | Gỗ Cứng (vòng/phút) |
|---|---|---|---|
| Mũi xoắn | 1,6 – 4,8 mm | 3.000 | 3.000 |
| Mũi xoắn | 6,4 – 9,5 mm | 3.000 | 1.500 |
| Mũi xoắn | 11 – 16 mm | 1.500 | 750 |
| Mũi đuôi cá (mũi dẹt) | 6 – 13 mm | 2.000 | 1.500 |
| Mũi đuôi cá (mũi dẹt) | 16 – 25 mm | 1.750 | 1.500 |
| Mũi đuôi cá (mũi dẹt) | 29 – 38 mm | 1.500 | 1.000 |
| Mũi đuôi cá (mũi dẹt) | 41 – 51 mm | 1.200 | 700 |
Mức 3.000 vòng/phút cho mũi nhỏ cao hơn tốc độ tối đa của đa số máy khoan pin, nên trên thực tế người dùng chỉ cần để máy ở số 2 và bóp hết cò khi khoan gỗ bằng mũi dưới 6 mm, còn với mũi đuôi cá và mũi lớn trên gỗ cứng thì nên hạ về số 1 để tốc độ khoan không vượt mức trong bảng và đầu mũi không bị cháy đen.
Áp Dụng Bảng Vòng/Phút Trên Máy Khoan Cầm Tay
Máy khoan đứng có puly hoặc hộp số chọn sẵn từng mức vòng/phút nên áp bảng rất dễ, còn máy khoan cầm tay thường không hiển thị số vòng quay đang chạy, nên người thợ điều khiển tốc độ bằng công tắc gạt số trên đầu máy và độ sâu bóp cò.
Tốc độ không tải tối đa của từng số được in trên thân máy hoặc trong thông số kỹ thuật, nên người dùng chỉ cần đối chiếu con số đó với bảng ở trên: mức cần đặt bằng khoảng một nửa tốc độ tối đa của số 1 thì bóp cò khoảng nửa hành trình, còn mức cần đặt cao hơn tốc độ tối đa của số 1 thì mới gạt lên số 2.
Tham khảo thêm: Ký hiệu trên máy khoan pin của Makita và Bosch
Với lỗ từ 10 mm trở lên trên thép, thợ cơ khí thường khoan mồi trước bằng mũi khoảng 3–4 mm rồi mới mở rộng bằng mũi đúng cỡ, vì lưỡi cắt ngang ở tâm mũi lớn chủ yếu ép chứ không cắt vật liệu — lỗ mồi giúp mũi lớn ăn nhẹ, ít trượt và không cần tì quá mạnh.
Tham khảo thêm: Máy khoan bị trượt mũi: 5 nguyên nhân và cách xử lý
Dấu Hiệu Nhận Biết Tốc Độ Khoan Chưa Đúng
Ngay cả khi không có đồng hồ đo vòng quay, phoi khoan và âm thanh của mũi vẫn cho người thợ biết tốc độ khoan đang quá nhanh hay quá chậm để tinh chỉnh ngay trong lúc khoan:
- Phoi thép chuyển màu xanh tím hoặc khói bốc lên từ lỗ khoan — tốc độ quá cao hoặc thiếu dầu, lưỡi cắt đang bị quá nhiệt và sẽ cùn rất nhanh
- Mũi rít chói tai, không ra phoi mà chỉ ra bụi mịn trên inox — mũi đang cọ xát thay vì cắt, bề mặt inox bắt đầu hóa cứng, cần giảm tốc độ và tăng lực tì
- Phoi thép ra thành dải xoắn liên tục, màu bạc hoặc vàng rơm nhạt — tốc độ và lực tì đang ở mức hợp lý
- Thành lỗ gỗ cháy đen, mùi khét, nhựa gỗ bám vào rãnh mũi — số vòng quay quá cao so với cỡ mũi, hoặc phoi không thoát kịp do khoan sâu liên tục
- Mũi giật, kẹt và máy văng tay khi sắp xuyên qua thép — lực tì quá mạnh ở cuối lỗ, cần nhả bớt lực khi mũi sắp ra mặt sau
Tham khảo thêm: Cách khoan thép cứng hiệu quả và nhanh chóng
Chọn Mũi Khoan Theo Vật Liệu
Bảng vòng/phút chỉ phát huy tác dụng khi mũi đúng loại: mũi thép gió HSS thông thường như mũi khoan sắt HSSG Bosch hay mũi THUNDERWEB HSS Ground DIN 338 của Milwaukee phù hợp với sắt, thép thường và kim loại màu, còn với inox thì mũi HSS thường mất độ sắc rất nhanh dù đã chạy đúng tốc độ.
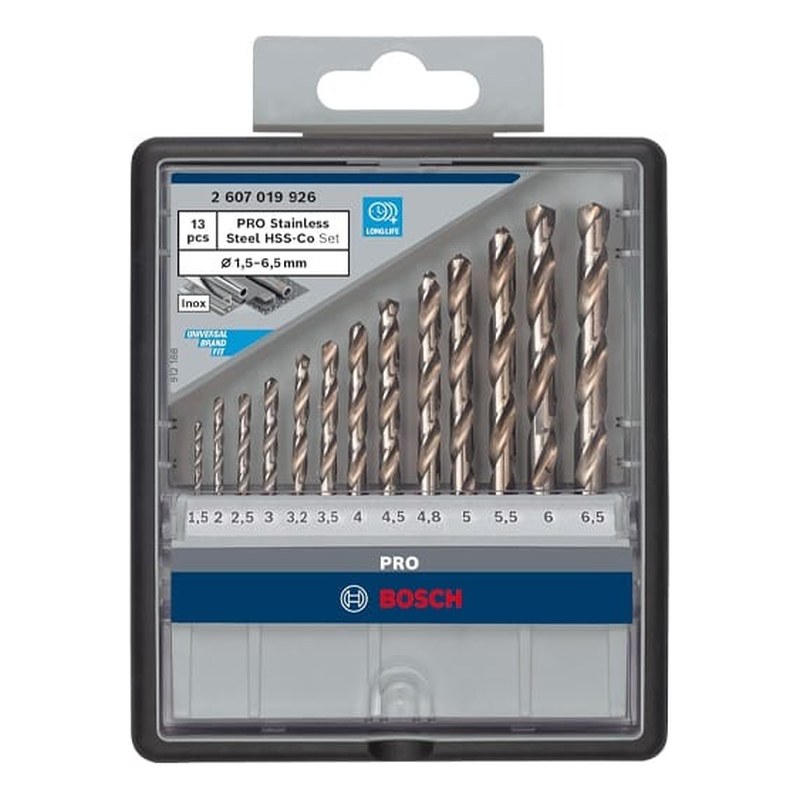
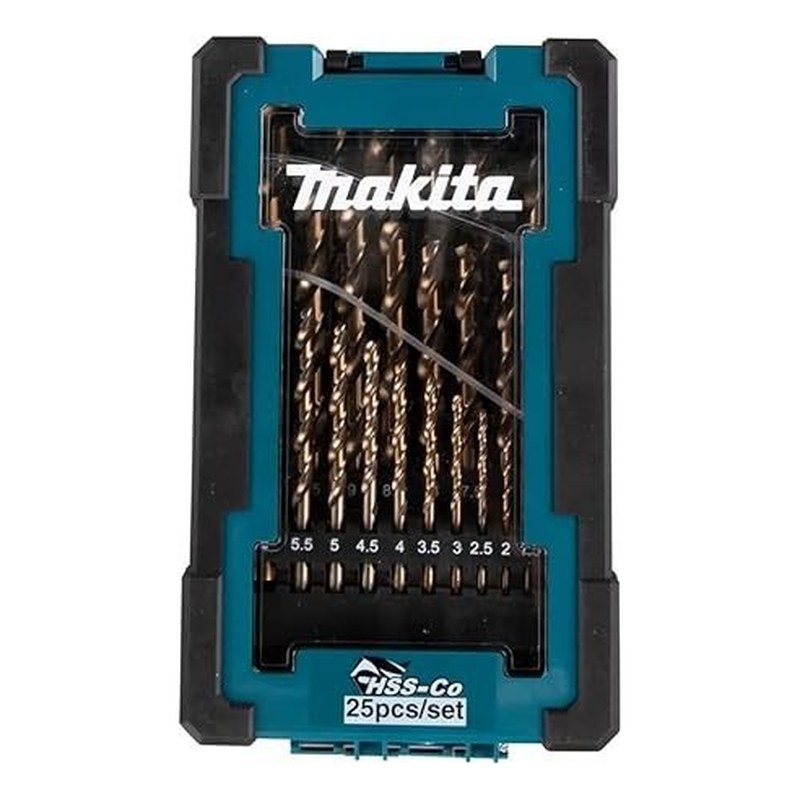
Inox và thép hợp kim cần mũi HSS-Co có pha cobalt để chịu nhiệt tốt hơn ở lưỡi cắt, như hộp 13 mũi khoan inox HSS-Co Bosch 2607019926, bộ 25 mũi HSS-Co Makita D-67577 cho xưởng cần đủ cỡ, hoặc mũi lẻ như mũi khoan inox Nachi L6520 và mũi khoan sắt + inox ASAKI khi chỉ cần thay đúng cỡ mũi đã mòn.
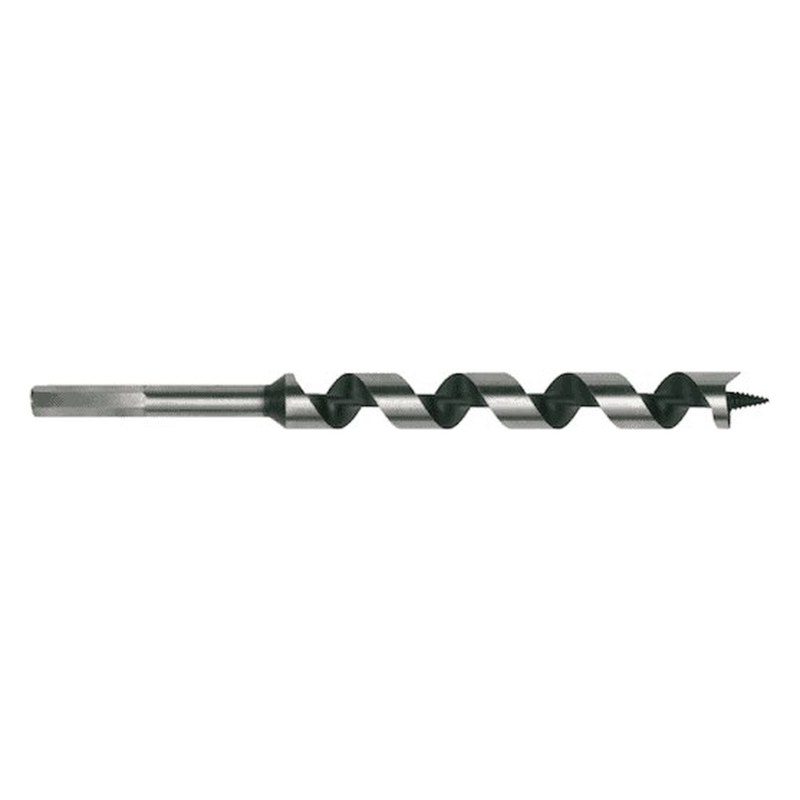
Với gỗ, mũi chuyên dụng như mũi khoan gỗ Milwaukee có đầu định tâm nhọn giúp mũi vào đúng điểm đánh dấu, cho lỗ sạch mép hơn mũi sắt — loại mũi dễ xé dăm mặt trên và chạy lệch tâm khi chưa ăn vào thớ gỗ.
Hoàng Long Vũ — Đại Lý Phân Phối Dụng Cụ Cầm Tay Chính Hãng
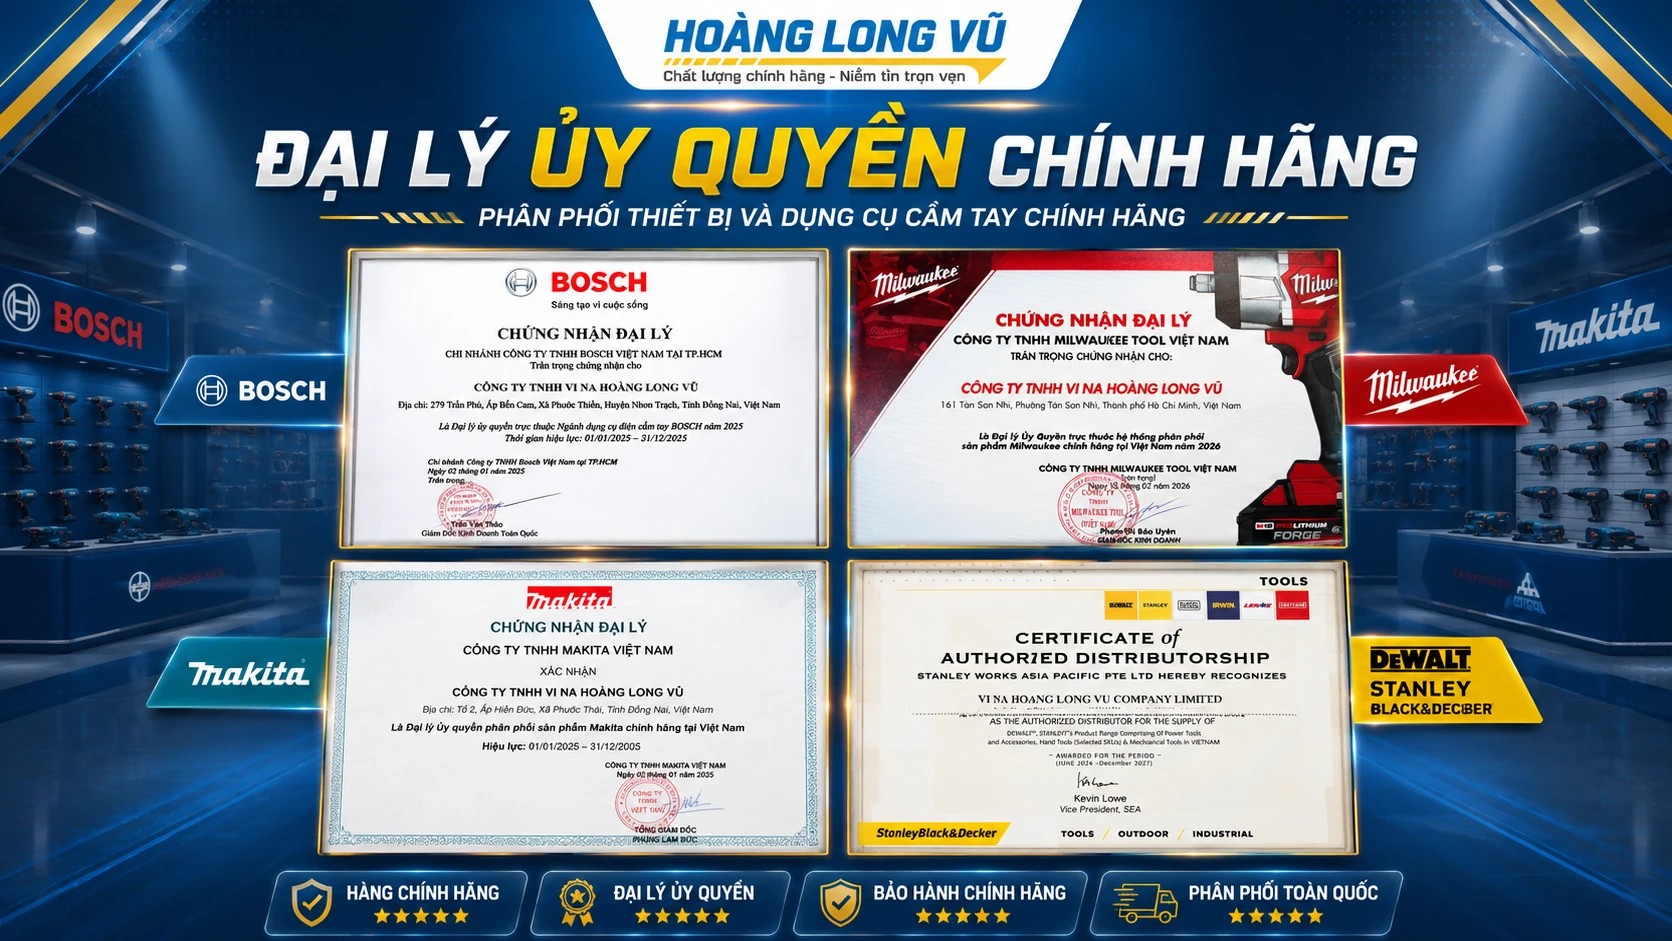
Hoàng Long Vũ là đại lý ủy quyền dụng cụ điện cầm tay của Bosch, Milwaukee, Makita và DeWalt, phân phối máy khoan, mũi khoan sắt, mũi khoan inox HSS-Co và mũi khoan gỗ chính hãng có CO, CQ và hóa đơn VAT cho xưởng cơ khí, đội thi công nhôm kính, inox và nội thất. Phạm vi phục vụ tập trung tại TP.HCM, Đồng Nai và Đà Nẵng, nơi đội kỹ thuật của Hoàng Long Vũ hỗ trợ tư vấn chọn mũi và máy khoan theo đúng vật liệu và cỡ lỗ của từng công việc.
Câu Hỏi Thường Gặp Về Tốc Độ Khoan
Khoan sắt 10 mm thì để tốc độ bao nhiêu?
Với mũi HSS trên thép thường, tốc độ khoan khoảng 800–950 vòng/phút là phù hợp, tương ứng tốc độ cắt 25–30 m/phút. Trên máy khoan pin hai số, mức này thường nằm ở số 1 bóp gần hết cò hoặc số 2 bóp nhẹ, và nên khoan mồi bằng mũi 3–4 mm trước để mũi 10 mm ăn nhẹ hơn.
Vì sao khoan inox bằng tốc độ cao lại không khoan được?
Inox austenit như 304 dẫn nhiệt kém và hóa cứng khi bị cọ xát, nên ở tốc độ khoan cao nhiệt dồn hết vào lưỡi cắt làm mũi cùn chỉ sau vài giây, trong khi bề mặt inox dưới mũi đã cứng lên. Khi đó tăng tốc độ thêm chỉ làm tình trạng tệ hơn — cách xử lý là giảm tốc độ xuống khoảng một nửa so với thép thường, tăng lực tì đều tay và dùng dầu cắt gọt.
Tốc độ khoan có cần thay đổi khi dùng mũi phủ titan không?
Theo tài liệu của Đại học Toronto, mũi HSS phủ TiN dùng cùng tốc độ cắt với mũi HSS không phủ, nên bảng tốc độ khoan trong bài vẫn áp dụng được. Lớp phủ chủ yếu giúp giảm ma sát và kéo dài tuổi thọ mũi, không cho phép chạy nhanh hơn như mũi hợp kim carbide.
Khoan gỗ có cần chạy chậm như khoan sắt không?
Không, gỗ cho phép tốc độ khoan cao hơn kim loại nhiều lần, và với mũi dưới 6 mm thì để máy ở số 2 là phù hợp. Chỉ khi dùng mũi lớn, mũi đuôi cá hoặc khoan gỗ cứng thì mới cần hạ tốc độ để tránh cháy thành lỗ và xé dăm mặt sau.
Mua mũi khoan sắt, inox chính hãng ở đâu?
Hoàng Long Vũ là đại lý ủy quyền của Bosch, Milwaukee, Makita và DeWalt, phân phối mũi khoan HSS, HSS-Co và mũi khoan gỗ chính hãng kèm CO, CQ và hóa đơn VAT. Khách hàng doanh nghiệp có thể liên hệ hotline bên dưới để được tư vấn chọn bộ mũi theo vật liệu và dải cỡ lỗ thường dùng tại xưởng.
Hotline / Zalo: 0932 632 563 (Miền Nam) – 0328 174 969 (Miền Trung, Miền Bắc)
Website: hoanglongvu.com
Tham khảo thêm: Khoan gạch men không bị nứt, vỡ men: 6 bước đúng kỹ thuật